


Cum este fabricat filmul PTFE? Procesul complet de producție explicat clar
Dacă încercați să înțelegeți cum este fabricată filmul PTFE, răspunsul începe cu un polimer care nu poate fi topit și extrudat ca termoplastele obișnuite. Întregul lanț de producție este construit în jurul a două procese fundamental diferite: fabricarea rășinii PTFE, apoi transformarea acelei rășini într-o peliculă subțire și uniformă. Acest articol urmărește fiecare pas așa cum se întâmplă într-o fabrică profesională de folie PTFE.
Chimia din spatele fabricării filmului PTFE: de la cloroform la rășină
Producția de film PTFE începe cu sinteza tetrafluoretilenei (TFE), nu cu o linie de extrudare a filmului.
Traseul începe cu cloroform și fluorură de hidrogen, care este produsă prin tratarea spatului fluor cu acid sulfuric. Cloroformul reacţionează cu fluorura de hidrogen pentru a produce clorodifluormetan (HCFC-22). Când HCFC-22 este încălzit la peste 600 de grade C, se sparge în TFE, monomerul care mai târziu formează politetrafluoretilenă.
Etapa de polimerizare este un proces radical realizat sub presiune înaltă în reactoare din oțel inoxidabil. Polimerizarea în suspensie produce rășină granulară, care este materia primă pentru skiving. Polimerizarea prin dispersie produce pulbere fină sau dispersie apoasă, care este materia primă pentru țesăturile acoperite cu PTFE, bandă și plasă impregnată.
Definiție cheie: Filmul de PTFE înțepat este realizat dintr-un cilindru solid, sinterizat, care este ras cu o lamă ascuțită într-o foaie continuă. Este un proces subtractiv, nu unul pe bază de topire.
Fabricarea filmului PTFE Pasul 1: Turnare prin comprimare și sinterizare
Înainte ca o singură foaie de film de PTFE să poată fi scufundată, rășina trebuie compactată într-un cilindru solid și sinterizată.
Rășina PTFE granulară este cântărită, turnată într-o matriță cilindrică și presată la 50 până la 100 MPa. Preforma rezultată este apoi încărcată într-un cuptor de sinterizare și încălzită la 370 până la 380 de grade C. La acea temperatură, particulele de rășină fuzionează într-un bloc dens, omogen.
Rata de răcire contează mai mult decât se așteaptă majoritatea cumpărătorilor. Dacă o țagla mare se răcește prea repede, tensiunile interne creează microfisuri care apar ca defecte de suprafață în filmul finit. O țagle cu un diametru de 100 până la 250 mm are nevoie de obicei de 24 până la 48 de ore pentru a se răci în siguranță.
Diametrul bilei limitează, de asemenea, lățimea filmului. O țagla de 300 mm poate produce benzi de film de aproximativ 250 mm lățime după tăierea marginilor. Acesta este motivul pentru care unii furnizori pot oferi folie PTFE cu lățime largă, iar alții nu.
Fabricarea filmului PTFE Pasul 2: Îndepărtarea plăcii sinterizate
Skiving este metoda dominantă pentru producerea foliei de PTFE, deoarece PTFE nu poate fi extrudat într-o peliculă subțire prin extrudarea convențională în topitură.
Un strung de precizie ține țagla sinterizată în timp ce o lamă ascuțită se mișcă de-a lungul suprafeței sale. Unghiul lamei, viteza de avans și viteza axului controlează grosimea filmului final și rugozitatea suprafeței. Într-o mașină bine instalată, lama este de obicei setată între 15 și 25 de grade. Un unghi ascuțit poate lăsa zgârieturi, în timp ce un unghi contondent creează urme de zgârieturi.
Grosimile tipice ale peliculei scufundate variază de la 0,02 mm la 0,50 mm. Fabricile cu echipamente controlate CNC pot menține toleranța de grosime la /-0,01 mm. Acesta este nivelul de precizie necesar pentru garnituri, garnituri chimice și suport de bandă.
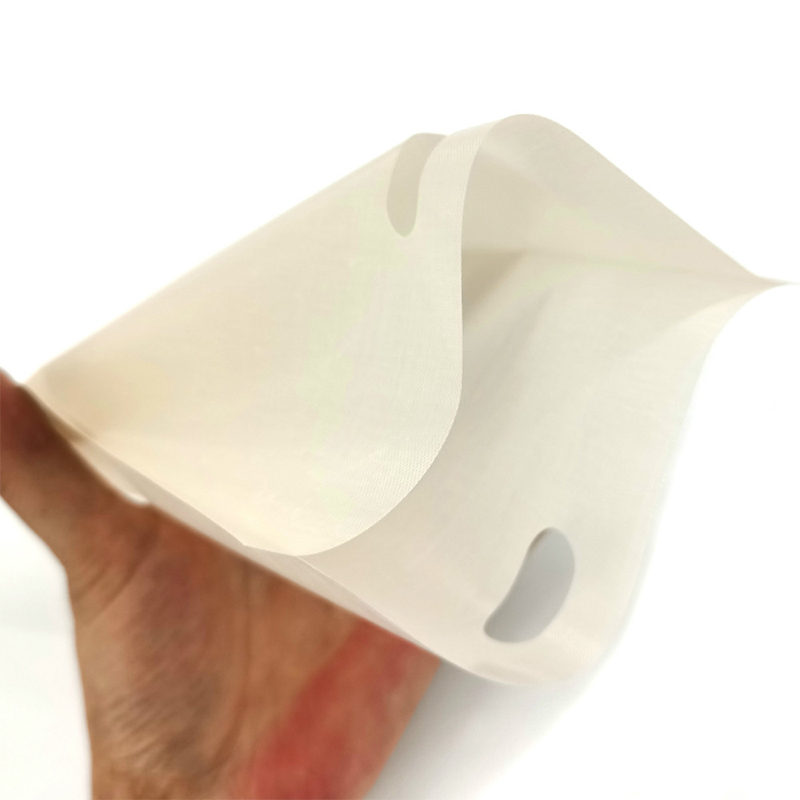 Film PTFE skived pentru aplicații de precizie Această folie de PTFE înclinată oferă toleranțe strânse de grosime și o suprafață netedă, făcându-l potrivit pentru garnituri, căptușeli și suport de bandă. Izolația sa electrică și rezistența chimică își extind utilizarea în electronice și dispozitive medicale. Vizualizare produs →
Grosimea tipică a filmului variază în funcție de metoda de fabricație
Fabricarea filmului PTFE Pasul 3: Gravarea și tratarea suprafeței
Filmul PTFE netratat are o energie de suprafață de aproximativ 18 până la 20 de dine/cm, ceea ce face imposibilă lipirea cu adezivii standard.
Pentru a îmbunătăți aderența, producătorii aplică un tratament de gravare cu naftalină de sodiu. Filmul devine maro închis sau negru, iar procesul creează o suprafață micro aspră cu grupuri polare. Energia de suprafață crește peste 50 de dine/cm, permițând adezivilor acrilici și siliconici să se ancoreze ferm.
Adâncimea de gravare trebuie să fie echilibrată. Gravarea excesivă slăbește filmul, în timp ce gravarea insuficientă determină o rezistență slabă a lipirii. Cea mai mare parte a filmului gravat este produs în rulouri, apoi tăiat la lățime. Deoarece agentul de gravare este reactiv, gravarea pe scară largă necesită un tratament controlat al deșeurilor, ceea ce adaugă un alt nivel de calificare a furnizorului atunci când auditați o fabrică.
 Film PTFE gravat pentru lipire puternică Tratat la suprafață cu naftalină de sodiu, acest film PTFE gravat îmbunătățește aderența la metale și cauciucuri. Este esențial pentru benzi și compozite la temperatură înaltă, unde lipirea fiabilă este critică. Vizualizare produs →
Controlul calității în fabricarea filmului PTFE
Fiabilitatea filmului PTFE este definită de parametri măsurabili: densitate, toleranță la grosime, rezistență la tracțiune și rezistență dielectrică.
O instalație certificată ISO 9001 testează fiecare lot pentru densitatea, care ar trebui să se încadreze între 2,13 și 2,19 g/cm3. Rezistența la tracțiune pentru filmul PTFE virgin variază de la 20 la 35 MPa, în funcție de orientare. Rigiditatea dielectrică, pentru o peliculă de 0,1 mm, este de obicei peste 60 kV/mm.
| Proprietate | Valoare standard |
| Densitate (g/cm3) | 2.13-2.19 |
| Toleranta de grosime (mm) | /-0,01 |
| Rezistenta la tractiune (MPa) | 20-35 |
| Rigiditatea dielectrică (kV/mm, film de 0,1 mm) | Peste 60 |
| Energie de suprafață, netratată (dyne/cm) | 18-20 |
| Energia de suprafață, gravată (dyne/cm) | Peste 50 |
Filmul FEP și alternativa de casting: Ce trebuie să știe cumpărătorii
Filmul FEP nu este skived; este extrudat în topitură sau turnat deoarece FEP este un fluoropolimer procesabil în topitură.
Filmul FEP este transparent, are o transmisie ridicată a luminii și este stratul de eliberare standard pentru imprimantele 3D care folosesc rășină UV. O folie de eliberare FEP de 100 de microni este cea mai comună grosime pe piața de imprimare 3D. Transmitența luminii este de obicei peste 95% și afectează direct precizia tipăririi, deoarece lumina UV trebuie să treacă prin film fără împrăștiere.
O întrebare comună de cumpărare: Poate filmul FEP să înlocuiască filmul PTFE în fiecare aplicație? Răspunsul este nu. PTFE oferă o rezistență chimică mai bună și un interval mai larg de temperatură continuă, în timp ce FEP oferă claritate optică și etanșare termică mai ușoară. Pentru anumite aplicații, această comparație tehnică între PTFE și FEP vă va ajuta să decideți ce material se potrivește liniei dvs. de produse.
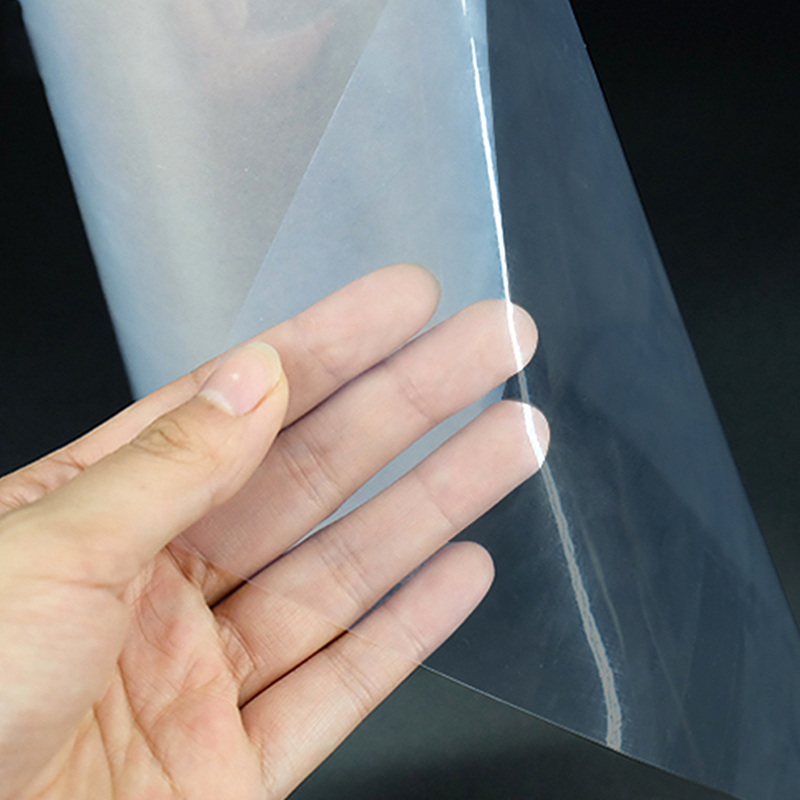
 Film FEP de 100 μm pentru imprimare 3D Cu o transmisie a luminii de 96% și o rezistență ridicată la tracțiune, acest film FEP asigură întărirea eficientă a rășinii în imprimantele LCD/DLP. Suprafața antiaderentă ajută la o eliberare ușoară și susține o calitate ridicată a imprimării. Vizualizare produs →
PTFE scufundat film
Cel mai bun pentru rezistență chimică, serviciu continuu de la -200 până la 260 de grade C și durabilitate în condiții dure.
Film FEP
Cel mai bun pentru claritate optică, termoetanșare și transmisie UV în imprimarea 3D și electronică.
Întrebări frecvente: Întrebări privind fabricarea filmului PTFE
Care este cea mai comună metodă de fabricare a foliei de PTFE?
Skiving este cea mai comună și mai eficientă metodă. Utilizează un strung de precizie pentru a decoji o peliculă subțire și continuă dintr-un cilindru PTFE sinterizat. Calandrarea unei dispersii de PTFE este o alternativă, dar este mai puțin obișnuită pentru filmul virgin.
Se poate face filmul PTFE prin extrudare?
PTFE standard nu poate fi extrudat prin topire deoarece nu se topește sub temperatura sa de descompunere. FEP și PFA sunt prelucrabile prin topire, astfel încât peliculele lor pot fi extrudate, dar filmul de PTFE este produs prin schiving sau prin calandrare prin dispersie.
De ce filmul PTFE gravat devine maro închis?
Culoarea maro închis provine din tratamentul de gravare cu naftalina de sodiu. Reacția elimină atomii de fluor de pe suprafață și introduce grupări care conțin oxigen, ceea ce îmbunătățește umectarea adezivului fără a afecta proprietățile în vrac ale PTFE.
La ce toleranță de grosime se poate aștepta pentru filmul PTFE skived?
Cu echipament de schiving controlat CNC, /-0,01 mm este realizabil pentru calibre de film sub 0,5 mm. Solicitați întotdeauna raportul de inspecție, nu revendicarea furnizorului.
Înțelegerea modului în care este fabricată filmul PTFE este primul pas în selectarea unui furnizor de încredere. Întrebați despre calitatea rășinii, profilul de sinterizare, echipamentul de skiving și dacă gravarea se face în casă. Aceste detalii fac diferența între filmul consistent și variația lot la lot.


Trimite-ne un mesaj chiar acum!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresa: Nr. 18, Yongxin East Road, districtul Gaogang, orașul Taizhou, provincia Jiangsu, China.
Drepturi de autor © Yaxing Plastic Industry Co., Ltd. Toate drepturile rezervate. Producători de produse personalizate din seria PTFE de precizie de înaltă calitate 